

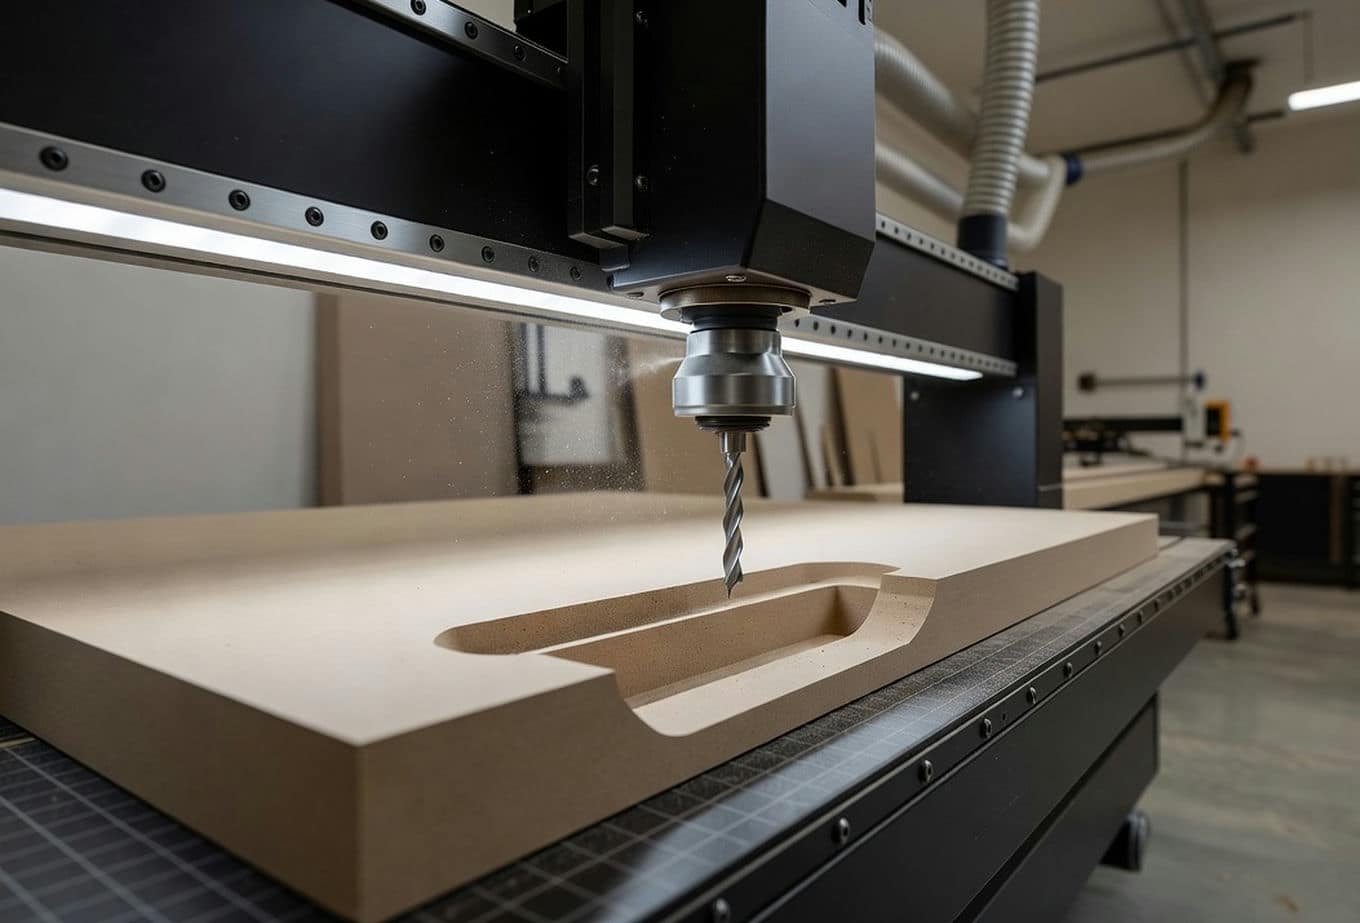
Precyzyjna dokumentacja techniczna stanowi podstawę bezbłędnej obróbki CNC płyt meblowych oraz lakierowania frontów MDF. Kompletne dane pozwalają na optymalne nestowanie arkuszy, eliminują niejasności warsztatowe i skracają czas realizacji zlecenia. Prawidłowo przygotowane pliki gwarantują spójne przejście projektu od fazy koncepcyjnej aż po ostateczny montaż korpusów. Właściwa komunikacja z parkiem maszynowym zapobiega kosztownym pomyłkom i marnowaniu materiału.
Jakie informacje musi zawierać kompletna dokumentacja?
Dokumentacja do cięcia CNC wymaga podania wymiarów w milimetrach w skali 1:1 wraz z grubością płyty. Typowe grubości wynoszą 16, 18, 19, 22 lub 25 mm dla surowego MDF oraz standardowej płyty wiórowej. Wytyczne powinny jednoznacznie określać rodzaj wybranego materiału, całkowitą ilość sztuk oraz kierunek dekoru zaznaczony za pomocą strzałki. Pliki wektorowe dysponujące zamkniętymi konturami i osobnymi warstwami dla cięcia skutecznie minimalizują ryzyko pomyłek oprogramowania.
Braki w przesłanych rysunkach zazwyczaj dotyczą całkowicie pominiętych gabarytów lub braku orientacji usłojenia. Takie niedopatrzenia wymuszają wstrzymanie prac maszynowych i konieczność dodatkowego kontaktowania się przed rozpoczęciem jakiejkolwiek produkcji. Niewłaściwy rozkrój drogiego arkusza generuje duże straty surowca.
Jak opisać listę elementów do cięcia i specyfikację frontów?
Przejrzysta lista elementów zawiera nazwę detalu, ilość formatek, dokładne wymiary, grubość bazową oraz kierunek dekoru. Osobna specyfikacja przeznaczona dla lakierni obejmuje wybrany kod koloru, stopień połysku i jasne informacje o stronach poddawanych malowaniu. Rozdzielenie danych dla operatorów pił i pracowników lakierni znacznie ułatwia bieżące planowanie całego harmonogramu prac stolarskich.
W naszej praktyce realizujemy zlecenia obróbki płyt na maszynach CNC na podstawie klarownych wymiarów przesłanych drogą mailową. Taki format sprawnej komunikacji pozwala szybko przenieść parametry projektowe klienta prosto na halę. Zachowujemy dzięki temu absolutną powtarzalność wymiarową wszystkich wycinanych elementów.
Gdzie zaznaczyć otwory, frezy i miejsca wymagające precyzji?
Otwory, frezy i podcięcia należy umieszczać na wyodrębnionych warstwach projektu CAD, dołączając informacje o średnicy oraz głębokości wejścia. Symbole standardowe lub wymiary opatrzone adnotacją o wąskiej tolerancji rzędu ±0,2 mm bezbłędnie wskazują operatorowi obszary krytyczne. Miejsca przewidziane pod montaż okuć czy zawiasów puszkowych wymagają wyraźnego oznaczenia, co pozwala uniknąć kolizji sprzętowych podczas składania zabudowy.
Standardowe rysunki techniczne mogą również zawierać bezpośrednie odniesienia do osi symetrii otworu konstrukcyjnego. Czytelny opis krawędzi przeznaczonych do okleinowania ABS ułatwia pracownikowi maszyny poprawne zorientowanie formatki na stole roboczym.
Kiedy doprecyzować kolor, połysk i numer wzoru?
Kluczowe parametry wizualne określa się ostatecznie jeszcze przed rozpoczęciem wycinania surowej płyty MDF. Renomowane palety RAL i NCS zapewniają pełną powtarzalność oczekiwanej barwy, a wskazanie matu, półmatu lub połysku ucina późniejsze nieporozumienia estetyczne. Wczesne domknięcie wytycznych pozwala odpowiednio przygotować podkład i uniknąć ponownego szlifowania frontu z powodu nałożenia błędnego odcienia bazy.
Jako specjaliści zajmujący się stolarką dobieramy klientom docelowe wybarwienia już na etapie wstępnych wizualizacji projektowych. Późniejsza zmiana wizji w trakcie trwającej obróbki fizycznej wiąże się ze wstrzymaniem prac maszynowych. Generuje to zawsze dodatkowe koszty operacyjne dla inwestora.
Jak uporządkować kolejność procesu produkcyjnego?
Prawidłowy ciąg zdarzeń zakłada najpierw cięcie i frezowanie formatek, następnie przygotowanie powierzchni, a ostatecznie wieloetapowe lakierowanie. Elementy przeznaczone do malowania natryskowego po wcześniejszej obróbce strukturalnej wymagają drobiazgowego odpylenia oraz głębokiego odtłuszczenia. Utrzymanie żelaznej chronologii pozwala płynnie przesuwać całe partie materiału między poszczególnymi stanowiskami roboczymi.
Kiedy współpracujący z nami stolarz w Gdańsku przesyła nowe zestawienie detali, od razu weryfikujemy kompletność parametrów wejściowych. Spójnie zaplanowany proces eliminuje kosztowne zastoje logistyczne na hali. Gwarantuje to ostatecznie szybki i terminowy odbiór gotowych frontów przeznaczonych do montażu u klienta docelowego.
Co zapamiętać o przygotowaniu dokumentacji?
Jednolita dokumentacja wyposażona w wyraźne listy elementów i precyzyjną specyfikację kolorów umożliwia bezbłędne wykonanie skomplikowanych operacji. Odpowiednie przygotowanie bazy danych sprawia, że każdy kolejny etap produkcyjny przebiega bez generowania niepotrzebnych pytań.
Kluczowe wytyczne dla twórców projektów technicznych:
- Wymiary formatek podawaj zawsze w milimetrach przy zachowaniu rygorystycznej skali 1:1.
- Zaznaczaj graficznie kierunek usłojenia oraz konkretne krawędzie do okleinowania.
- Rozdzielaj pakiety informacji oddzielnie dla stanowisk cięcia CNC oraz kabiny lakierniczej.
- Weryfikuj kody kolorystyczne RAL i NCS bezpośrednio przed pierwszym ruchem frezarki.
Jeśli planujesz zoptymalizować czas realizacji swoich zleceń meblowych, dobrym krokiem jest powierzenie cięcia i lakierowania sprawdzonemu parkowi maszynowemu.
Precyzyjna dokumentacja techniczna usprawnia cięcie CNC, lakierowanie frontów MDF i późniejszy montaż. Kluczowe są wymiary w milimetrach, grubość materiału, kierunek dekoru, osobne listy elementów oraz czytelne oznaczenie otworów, frezów i stref wymagających dokładności. Ostateczne doprecyzowanie koloru, połysku i kodu wzoru ogranicza poprawki i skraca czas realizacji.
FAQ
Jakie dane są niezbędne w dokumentacji do cięcia CNC?
Niezbędne są wymiary w milimetrach, grubość płyty, liczba sztuk, rodzaj materiału i kierunek dekoru. Plik powinien mieć zamknięte kontury oraz czytelne warstwy, aby operator mógł wykonać rozkrój bez dodatkowych doprecyzowań.
Jak opisać fronty MDF przeznaczone do lakierowania?
Trzeba podać kod koloru, stopień połysku oraz strony, które mają być lakierowane. Taki opis pozwala lakierni przygotować właściwy podkład i ogranicza ryzyko błędnego odcienia lub niezgodnego wykończenia.
Gdzie zaznaczać otwory, frezy i podcięcia?
Najlepiej umieszczać je na osobnych warstwach projektu CAD i opisywać średnicą, głębokością oraz tolerancją. Dzięki temu operator od razu widzi elementy krytyczne i może uniknąć kolizji przy montażu okuć.
Kiedy należy ostatecznie ustalić kolor i połysk frontów?
Najlepiej przed rozpoczęciem cięcia surowej płyty MDF. Wczesne zatwierdzenie parametrów wizualnych eliminuje ryzyko przerw w produkcji i kosztownych poprawek po rozpoczęciu obróbki.
Jak uporządkować zlecenie, gdy elementy mają trafić na cięcie, lakierowanie i montaż?
Najpierw przygotowuje się spójną listę formatek do cięcia, potem specyfikację dla lakierni, a na końcu wytyczne montażowe. Taka kolejność pozwala płynnie przeprowadzić elementy przez cały proces bez zbędnych pytań i przestojów.


