

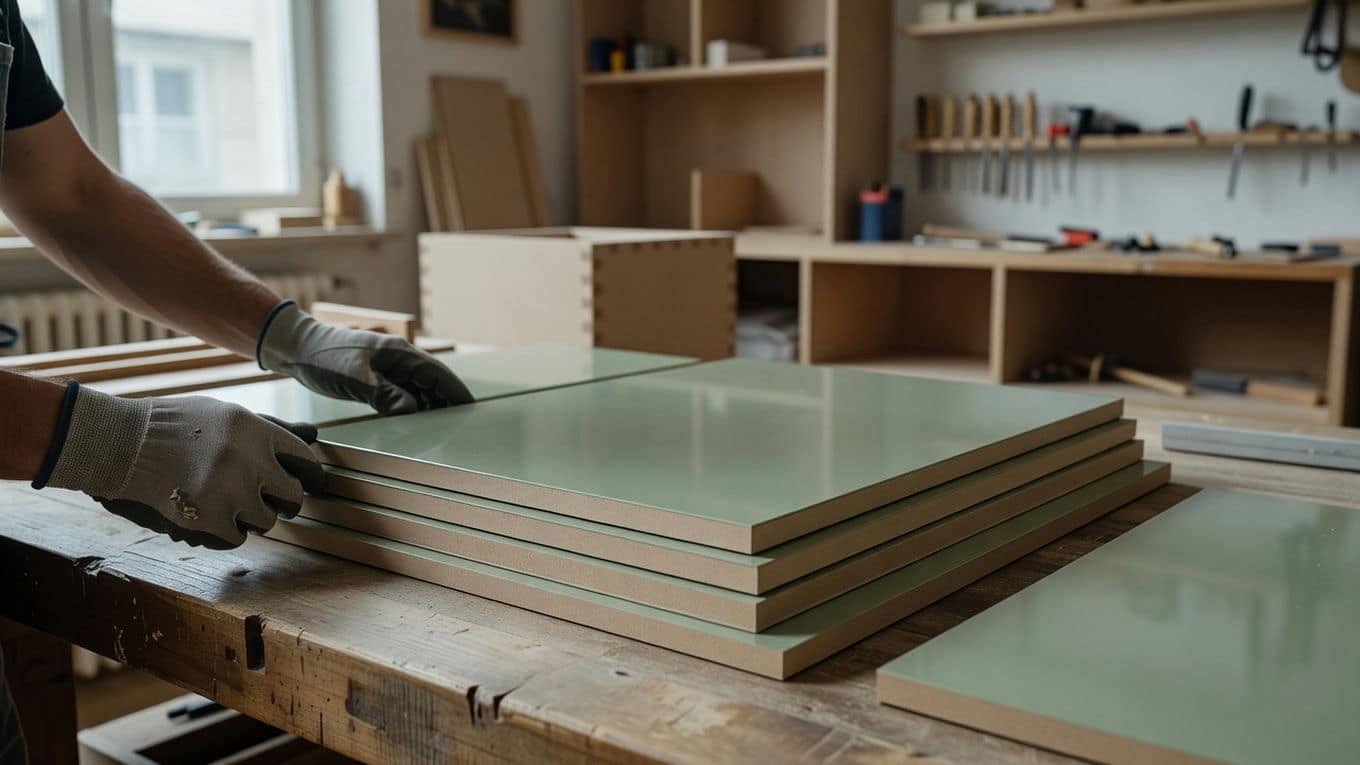
Planowanie etapów produkcji mebli wymaga precyzyjnego zarządzania czasem, szczególnie gdy usługi zewnętrzne realizowane są w różnym tempie. Obróbka CNC i lakierowanie frontów MDF to procesy, w których zamówione elementy wracają do warsztatu po zupełnie innym czasie. Przekazanie całego projektu naraz do podwykonawcy nierzadko generuje kosztowne przestoje na montażu. Podział zamówienia na mniejsze transze rozwiązuje ten problem.
Dlaczego praca partiami ogranicza zatory przy CNC i lakierowaniu?
Podział zlecenia na serie dostosowuje przepływ materiałów do rzeczywistego tempa pracy poszczególnych podwykonawców. Grupowanie podobnych formatek zmniejsza liczbę przezbrojeń maszyn, co pozwala na znacznie szybszą obróbkę skrawaniem. Analizy produkcyjne pokazują, że odpowiednie sekwencjonowanie zadań potrafi wyraźnie skrócić czas oczekiwania na komponenty, dając odczuwalnie lepsze wyniki niż jednorazowe wysłanie całego projektu na halę.
W naszej praktyce jako dostawca usług obróbki dla rzemieślników z Pomorza obserwujemy wyraźną zmianę modelu pracy. Wykonawca wysyłający same fronty z dużym wyprzedzeniem rzadziej przerywa ostateczny montaż z powodu braku jednego detalu. Oszczędność czasu wynosi tu zazwyczaj od kilkunastu do kilkudziesięciu godzin w skali jednej zabudowy.
Jak podzielić elementy na osobne serie produkcyjne?
Fronty lakierowane MDF zawsze wysyła się w pierwszej kolejności, ponieważ ich wieloetapowe wykańczanie trwa najdłużej. Korpusy z płyty wiórowej i proste elementy konstrukcyjne mogą stanowić drugą partię, gdyż ich rozkrój przebiega sprawniej i zajmuje operatora na krócej. Detale pomocnicze, takie jak listwy cokołowe czy półki, najlepiej grupować według wybranego dekoru.
Przykładowo, przy zabudowie kuchennej wycenianej na 30 tysięcy złotych, taki podział pozwala na odbiór powłok lakierniczych w momencie składania ostatnich szafek. Systemy informatyczne optymalizują rozkrój płyt dla każdej serii oddzielnie, co z kolei ogranicza fizyczne odpady materiałowe do kilkunastu procent całego użytego arkusza.
Jakie bufory czasowe uwzględnić przy cięciu i lakierowaniu?
Przy standardowych zamówieniach należy założyć bufor wynoszący od kilku do kilkunastu dni roboczych dla całego pełnego cyklu. Zgodnie z analizami ekspertów portalu bie-machiningparts.com procesy frezowania uzależnione są mocno od złożoności detalu. Samo nakładanie powłok zajmuje od dwóch do czterech tygodni, ponieważ schnięcie chemii pomiędzy kolejnymi cyklami wymusza utrzymanie bezwzględnych przerw technologicznych.
Bezpieczny harmonogram powinien obejmować dodatkowe dwa dni robocze na bieżącą obsługę logistyczną. Odpowiednie zaplanowanie okien czasowych pomiędzy wyjazdem elementów z kabiny lakierniczej a fizycznym transportem na budowę gwarantuje powłoce zdobycie ostatecznej odporności na zarysowania.
Co trzeba ustalić przed wysłaniem pierwszej partii?
Podstawą udanej współpracy są poprawne pliki wektorowe oraz precyzyjne zdefiniowanie wymaganego standardu wykończenia powierzchni. Dokumentacja wykonawcza musi określać odpowiednie tolerancje wymiarowe, które dla zaawansowanych obrabiarek dochodzą do ułamków milimetra, co szczegółowo potwierdza serwis bie-machiningparts.com. Akceptacja konkretnego odcienia bazowego z palety kolorystycznej na samym początku zamyka kluczowe kwestie wizualne.
Zewnętrzny partner potrzebuje również twardej informacji o preferowanej kolejności zjazdów detali z maszyny. Wczesne określenie kryteriów technicznej kontroli jakości przed ostatecznym spakowaniem elementów na palety minimalizuje ryzyko późniejszego wstrzymania prac u końcowego odbiorcy.
Kiedy lokalny podwykonawca usług CNC przyspiesza pracę?
Bliska lokalizacja partnera frezującego i lakierującego skutecznie tnie koszty logistyczne oraz czas reakcji na ewentualne poprawki. Współpraca w promieniu dwudziestu kilometrów sprawdza się wręcz idealnie przy projektach wymagających etapowania poszczególnych modułów. Meble Brzeski realizują takie zlecenia produkcyjne z wykorzystaniem własnego zaplecza, wspierając zewnętrznych wykonawców w utrzymaniu płynności.
Wielu profesjonalistów docenia elastyczność mniejszych zakładów przy nietypowych awariach montażowych. Jeśli obsługujący inwestycję stolarz pracuje lokalnie, Kartuzy i sąsiednie miejscowości dają mu dostęp do błyskawicznych cięć naprawczych. Bliski park maszynowy skraca proces dorobienia uszkodzonej formatki z czternastu do zaledwie dwóch dni roboczych. Jeśli planujesz rozbudowę swojej sieci podwykonawców, warto sprawdzić ofertę lokalnych firm obróbczych.
Jakie wskaźniki potwierdzają skuteczność produkcji partiami?
Frakcjonowanie zamówienia pozwala precyzyjnie kontrolować harmonogram prac wykonawczych na głównym placu budowy. Podstawowym wskaźnikiem wzrostu efektywności jest zauważalna redukcja pustych przebiegów całej ekipy instalacyjnej. Zakład regularnie dawkujący paczki z gotowym materiałem skraca finalne układanie zabudowy z typowych pięciu do zaledwie dwóch lub trzech dniówek.
Odejście od modelu rzutowania całego ogromnego zlecenia naraz zwiększa fizyczną rotację przestrzeni wewnątrz własnego magazynu. Skręcone moduły wyjeżdżają bardzo szybko pod docelowy adres inwestycji, zwalniając niezbędne miejsce dla kolejnych korpusów wiórowych. Lepsza płynność materiałowa buduje zaufanie inwestorów do terminowości.
Podział zlecenia na mniejsze serie usprawnia przepływ materiałów i ogranicza przestoje, gdy CNC oraz lakierowanie wracają w różnym tempie. Kluczowe jest wcześniejsze ustalenie plików, tolerancji, wykończenia i kolejności obróbki. Bufory czasowe oraz lokalny podwykonawca zwiększają przewidywalność dostaw i montażu.
FAQ
Dlaczego planowanie partiami jest lepsze niż wysyłanie całego zlecenia naraz?
Planowanie partiami zmniejsza ryzyko przestoju na montażu, bo elementy wracają do warsztatu w kolejności zgodnej z tempem pracy podwykonawców. Ułatwia też lepsze wykorzystanie maszyn, ogranicza przezbrojenia i pozwala szybciej reagować na opóźnienia. W praktyce poprawia płynność całego procesu produkcyjnego.
Które elementy mebli warto wysyłać do obróbki jako pierwsze?
Najpierw warto wysyłać fronty lakierowane MDF, ponieważ ich obróbka i wykańczanie trwają najdłużej. Kolejne mogą być korpusy oraz proste elementy konstrukcyjne, a na końcu detale pomocnicze, takie jak półki czy listwy. Taki podział porządkuje produkcję i zmniejsza ryzyko braków przy montażu.
Jakie ustalenia trzeba zamknąć przed wysłaniem pierwszej partii?
Trzeba zamknąć pliki wykonawcze, tolerancje wymiarowe, standard wykończenia i docelowy kolor lub odcień. Ważna jest też ustalona kolejność obróbki oraz sposób kontroli jakości po wykonaniu elementów. Dzięki temu ogranicza się liczbę poprawek i niejasności po stronie podwykonawcy.
Ile buforu czasu warto zostawić między cięciem, lakierowaniem i odbiorem?
Warto zostawić od kilku do kilkunastu dni roboczych na cały cykl, zależnie od złożoności detali i obłożenia produkcji. Dodatkowe dwa dni robocze pomagają bezpiecznie zorganizować logistykę i transport. Taki zapas zmniejsza ryzyko opóźnień na budowie.
Po czym poznać, że produkcja partiami działa skutecznie?
Skuteczność widać po mniejszej liczbie przestojów ekipy montażowej i bardziej równym napływie gotowych elementów. Zmniejsza się też presja na magazyn i łatwiej utrzymać terminowość kolejnych etapów. Jeśli montaż przebiega płynniej, model partii działa prawidłowo.


